Việc áp dụng đúng quy trình hàn ống HDPE Tiền Phong là yếu tố quyết định đến độ kín khít, bền bỉ và tuổi thọ của toàn bộ hệ thống cấp thoát nước. Bài viết này cung cấp hướng dẫn chi tiết từng bước, các phương pháp phổ biến và những lưu ý quan trọng. Đảm bảo công trình đạt chuẩn kỹ thuật và vận hành hiệu quả. Cùng Hội Ngộ Phương Nam đọc kỹ bài viết nhé!
Tầm Quan Trọng Của Việc Nắm Vững Quy Trình Hàn Ống HDPE Tiền Phong Chuẩn Kỹ Thuật

Mối hàn HDPE – “Trái tim” quyết định trực tiếp đến độ bền và sự an toàn của toàn bộ hệ thống đường ống
Một hệ thống ống HDPE dài hàng trăm, hàng nghìn mét chỉ thực sự mạnh mẽ và kín khít khi các điểm kết nối của nó hoàn hảo. Một mối hàn chất lượng cao sẽ tạo ra một liên kết đồng nhất, có độ bền cơ học và khả năng chịu áp lực tương đương với chính ống HDPE gốc. Ngược lại, một mối hàn lỗi có thể trở thành điểm yếu chí mạng, tiềm ẩn nguy cơ rò rỉ hoặc nứt vỡ trong tương lai.
Những hậu quả khôn lường của việc thực hiện hàn sai kỹ thuật
Việc không tuân thủ quy trình hàn ống HDPE Tiền Phong có thể dẫn đến những hậu quả nghiêm trọng:
- Rò rỉ lưu chất: Gây thất thoát nước sạch, hóa chất, hoặc khí đốt, dẫn đến thiệt hại kinh tế và nguy cơ ô nhiễm môi trường.
- Nứt vỡ đường ống: Đặc biệt nguy hiểm với các đường ống chịu áp lực cao, có thể gây ra các sự cố nghiêm trọng, làm gián đoạn hoạt động và đòi hỏi chi phí sửa chữa khổng lồ.
- Giảm tuổi thọ công trình: Các mối hàn yếu sẽ xuống cấp nhanh chóng, làm giảm tuổi thọ của toàn bộ hệ thống so với thiết kế.
- Ảnh hưởng đến uy tín: Đối với nhà thầu, một công trình có các mối hàn kém chất lượng sẽ làm ảnh hưởng nghiêm trọng đến uy tín và năng lực chuyên môn.
Xem thêm: Tìm hiểu chi tiết quy cách ống nhựa HDPE Tiền Phong
Công Tác Chuẩn Bị Bắt Buộc Trước Khi Thực Hiện Quy Trình Hàn Ống HDPE Tiền Phong
Sự chuẩn bị kỹ lưỡng là yếu tố quyết định 50% sự thành công của một mối hàn.
Nguyên tắc 1: Đúng người, đúng thiết bị
Việc hàn ống HDPE đòi hỏi kỹ năng và kiến thức chuyên môn. Kỹ thuật viên phải được đào tạo bài bản về quy trình hàn ống HDPE Tiền Phong, hiểu rõ về các thông số nhiệt độ, áp suất, thời gian và cách vận hành máy hàn. Thiết bị hàn (máy hàn đối đầu, máy hàn điện trở) phải là loại chuyên dụng, hoạt động tốt và được hiệu chuẩn định kỳ.
Nguyên tắc 2: Môi trường thi công lý tưởng (Sạch sẽ, khô ráo, được che chắn)
Bụi bẩn, độ ẩm, gió lớn và nhiệt độ môi trường quá thấp hoặc quá cao đều có thể ảnh hưởng tiêu cực đến chất lượng mối hàn. Khu vực hàn cần được làm sạch, khô ráo. Nếu thi công ngoài trời, cần có lều hoặc mái che để bảo vệ mối hàn khỏi mưa, nắng gắt và gió bụi.
Nguyên tắc 3: Kiểm tra kỹ lưỡng vật tư trước khi thi công
Đảm bảo ống và phụ kiện HDPE Tiền Phong đúng chủng loại, kích thước, cùng chỉ số SDR (hoặc cấp PN), không bị trầy xước sâu, nứt vỡ hay biến dạng. Bề mặt ống phải sạch sẽ.
Nguyên tắc 4: An toàn lao động là trên hết
- Bao gồm găng tay bảo hộ (đặc biệt là găng tay chịu nhiệt khi làm việc với đĩa nhiệt), kính bảo hộ mắt, giày bảo hộ.
- Đảm bảo các dây dẫn không bị hở, các kết nối chắc chắn và nguồn điện ổn định, đủ công suất cho máy hàn hoạt động.
Tìm hiểu: Hướng dẫn chi tiết thi công phụ kiện ống nhựa HDPE 2025
Quy Trình Hàn Ống HDPE Tiền Phong Bằng Phương Pháp Hàn Đối Đầu
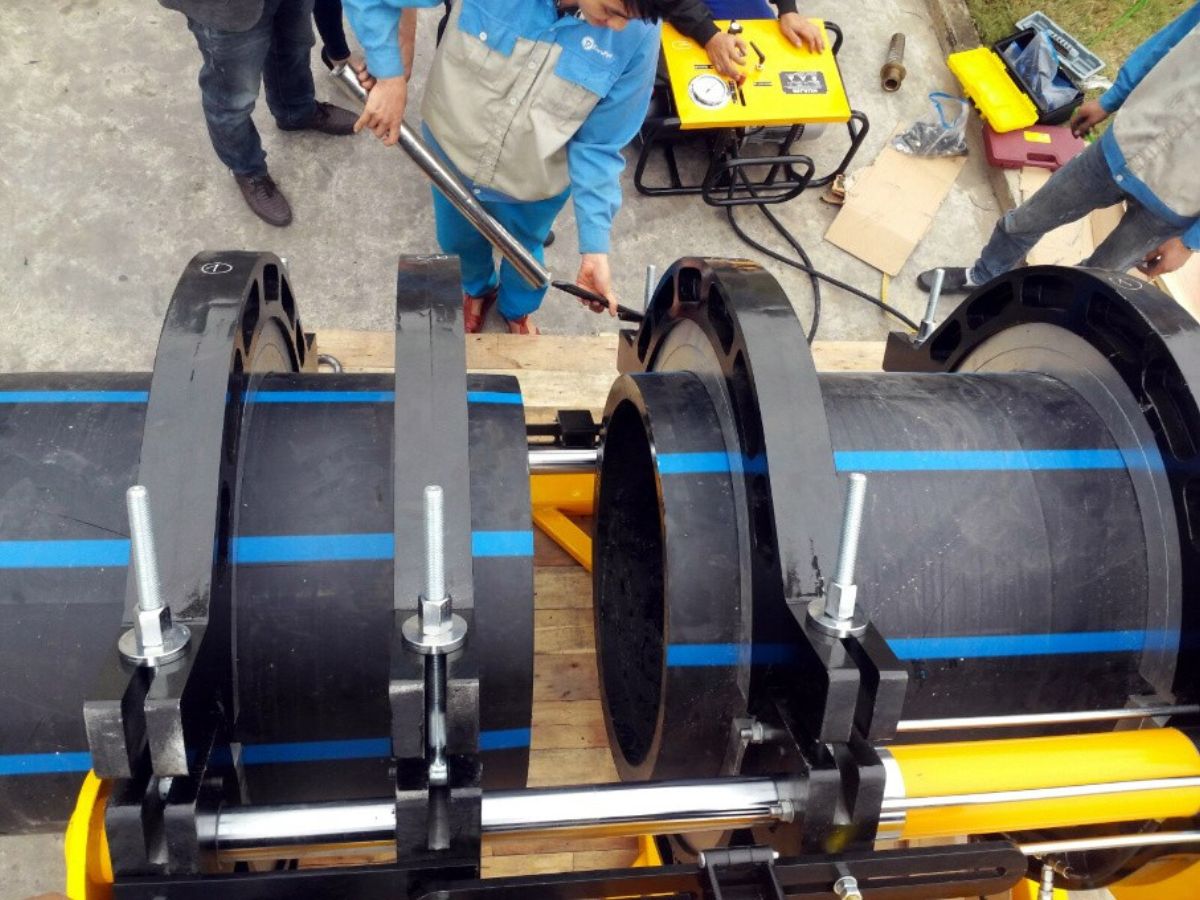
Phương pháp hàn đối đầu là lựa chọn tối ưu cho việc kết nối các đoạn ống HDPE hoặc ống với phụ kiện có đường kính từ 63mm trở lên, tạo ra mối nối liền khối, bền chắc.
Phương pháp hàn đối đầu và phạm vi ứng dụng chính
Hàn đối đầu sử dụng máy hàn chuyên dụng để kẹp chặt, gia nhiệt làm nóng chảy đồng thời hai mặt đầu của ống/phụ kiện, sau đó ép chúng lại với nhau dưới một áp lực được kiểm soát để tạo thành một mối nối đồng nhất.
Dụng cụ và các thiết bị cần thiết cho quá trình hàn đối đầu
- Máy hàn đối đầu (thủy lực hoặc cơ tay) và các bộ kẹp ống (inserts) có kích thước tương ứng với đường kính ống.
- Máy vát mép (dao gọt) và đĩa nhiệt (tấm gia nhiệt) đi kèm theo máy.
- Thiết bị đo lường chính xác: Đồng hồ đo áp suất, nhiệt kế tiếp xúc, đồng hồ bấm giờ.
- Dụng cụ vệ sinh chuyên dụng: Giẻ lau sạch không để lại xơ vải, dung dịch làm sạch được khuyến nghị (ví dụ: Isopropyl alcohol 99%).
Chi tiết quy trình hàn ống HDPE Tiền Phong đối đầu

Bước 1: Kẹp chặt và căn chỉnh ống/phụ kiện trên máy hàn
Đặt hai đầu ống/phụ kiện cần hàn vào các kẹp của máy. Siết chặt các kẹp và điều chỉnh để hai mặt đầu hoàn toàn đồng phẳng và đồng tâm với nhau.
Bước 2: Vệ sinh kỹ lưỡng bề mặt trước khi thao tác
Dùng giẻ sạch và dung dịch chuyên dụng lau sạch bề mặt bên trong và bên ngoài của hai đầu ống trong phạm vi sẽ thao tác.
Bước 3: Vát mép hai đầu ống bằng dao gọt chuyên dụng
Đưa dao gọt vào giữa và tiến hành bào phẳng hai mặt đầu cho đến khi tạo ra một lớp phoi bào mỏng, liên tục và đều đặn ở cả hai bên. Thao tác này giúp loại bỏ lớp oxy hóa bề mặt và tạo ra hai mặt phẳng hoàn hảo để tiếp xúc.
Bước 4: Kiểm tra độ thẳng hàng và khe hở giữa hai mặt đầu
Sau khi rút dao gọt, ép hai đầu ống lại với nhau để kiểm tra. Một mối ghép tốt phải thẳng hàng và khe hở giữa chúng phải gần như bằng không (không thể lọt được lưỡi dao mỏng). Nếu chưa đạt, phải căn chỉnh lại.
Bước 5: Quá trình gia nhiệt bằng đĩa nhiệt
Kiểm tra nhiệt độ đĩa nhiệt đã đạt mức quy định (thường khoảng 200−220∘C). Đưa đĩa nhiệt vào giữa, ép hai đầu ống vào đĩa nhiệt dưới một áp suất nhất định cho đến khi một gờ nhựa nóng chảy nhỏ, đều đặn hình thành (giai đoạn tạo gờ). Sau đó, giảm áp suất xuống mức “áp suất ngâm” và giữ nguyên trong khoảng thời gian ngâm nhiệt theo đúng bảng thông số.
Bước 6: Chuyển đổi và thực hiện ép dính hai đầu ống
Hết thời gian ngâm nhiệt, nhanh chóng tách hai đầu ống ra khỏi đĩa nhiệt, rút đĩa nhiệt ra một cách dứt khoát. Ngay lập tức, ép hai đầu ống nóng chảy lại với nhau dưới một áp lực hàn được quy định. Thời gian chuyển đổi này phải càng nhanh càng tốt.
Bước 7: Làm nguội mối hàn dưới áp lực không đổi
Giữ nguyên áp lực hàn trong suốt thời gian làm nguội theo bảng thông số. Tuyệt đối không được giảm áp lực hay làm mát cưỡng bức (dùng nước, quạt…). Sau khi hết thời gian làm nguội, có thể tháo áp lực và tháo ống ra khỏi máy.
Đọc thêm: Ống Nhựa PPR Có Dán Keo Được Không?
Quy Trình Hàn Ống HDPE Tiền Phong Bằng Phương Pháp Hàn Điện Trở
Phương pháp hàn điện trở mang lại các mối nối chất lượng rất cao, đặc biệt phù hợp cho việc sửa chữa, các vị trí thi công chật hẹp, hoặc kết nối ống với các loại phụ kiện phức tạp.
Phương pháp hàn điện trở và các ưu điểm vượt trội của nó
Phương pháp này sử dụng các loại phụ kiện HDPE đặc biệt, bên trong có gắn sẵn các cuộn dây điện trở. Khi một dòng điện được cấp vào, các cuộn dây này sẽ nóng lên, làm nóng chảy đồng thời bề mặt trong của phụ kiện và bề mặt ngoài của ống, tạo thành một mối hàn đồng nhất khi nguội.
Dụng cụ và các thiết bị cần thiết cho quá trình hàn điện trở
- Các loại phụ kiện hàn điện trở (măng sông điện trở, co điện trở, tê điện trở…).
- Máy hàn điện trở và các loại đầu cắm kết nối tương thích.
- Dụng cụ cạo lớp oxy hóa chuyên dụng (Scraper Tool) – Bắt buộc phải có!
- Thước đo, bút đánh dấu, dung dịch vệ sinh chuyên dụng (ví dụ: khăn tẩm cồn Isopropyl).
- Thiết bị cố định và căn chỉnh ống (kẹp, gông).
Chi tiết quy trình hàn ống hdpe tiền phong điện trở đảm bảo chính xác và an toàn tuyệt đối
Bước 1: Chuẩn bị và thực hiện cắt ống vuông góc
Cắt đầu ống cần nối sao cho vết cắt thật phẳng và vuông góc với trục ống.
Bước 2: Đánh dấu chính xác chiều sâu cần lồng ống vào phụ kiện
Đo chiều sâu của lòng phụ kiện và dùng bút đánh dấu lên thân ống để đảm bảo ống được đẩy vào đúng vị trí.
Bước 3: Cạo sạch hoàn toàn lớp oxy hóa trên bề mặt ống
Sử dụng dụng cụ cạo chuyên dụng để cạo bỏ một lớp mỏng trên toàn bộ bề mặt ống sẽ được lồng vào phụ kiện. Bề mặt sau khi cạo phải đồng nhất, không được bỏ sót bất kỳ điểm nào. Đây là bước quyết định đến 90% sự thành công của mối hàn điện trở.
Bước 4: Vệ sinh kỹ lưỡng bề mặt ống đã cạo và lòng trong của phụ kiện
Dùng khăn tẩm dung dịch vệ sinh chuyên dụng lau sạch bề mặt ống vừa cạo và lòng trong của phụ kiện điện trở để loại bỏ hoàn toàn bụi bẩn và dầu mỡ.
Bước 5: Lắp ráp ống vào phụ kiện và cố định chắc chắn
Đẩy ống vào phụ kiện cho đến vạch đã đánh dấu. Sử dụng các thiết bị kẹp, gông để cố định chắc chắn toàn bộ cụm ống và phụ kiện, đảm bảo chúng không bị xê dịch trong suốt quá trình hàn và làm nguội.
Bước 6: Kết nối máy hàn với phụ kiện và nhập thông số hàn
Kết nối các đầu cắm của máy hàn vào hai cực trên phụ kiện điện trở. Dùng máy quét để quét mã vạch trên phụ kiện (máy sẽ tự động nhận diện các thông số hàn) hoặc nhập thủ công các thông số (thời gian hàn, điện áp) theo chỉ dẫn trên nhãn phụ kiện.
Bước 7: Bắt đầu và thực hiện quá trình hàn tự động
Nhấn nút bắt đầu trên máy hàn. Máy sẽ tự động cấp điện và kiểm soát toàn bộ quá trình hàn. Tuyệt đối không can thiệp vào quá trình này.
Bước 8: Để mối hàn nguội tự nhiên theo thời gian quy định
Sau khi máy báo hàn xong, giữ nguyên các kẹp cố định và để mối hàn nguội tự nhiên trong khoảng thời gian được ghi trên nhãn phụ kiện. Không được tác động lực hoặc làm mát cưỡng bức.
Các lưu ý quan trọng khi thực hiện quy trình hàn ống hdpe tiền phong bằng phương pháp điện trở
- Vệ sinh và cạo ống là hai bước không thể bỏ qua.
- Việc cố định ống và phụ kiện chắc chắn là bắt buộc.
- Luôn tuân thủ các thông số hàn từ nhà sản xuất phụ kiện.
Khám phá: Ống nhựa PPR chịu được nhiệt độ bao nhiêu là cực hạn?
Những Lỗi Thường Gặp Trong Quy Trình Hàn Ống HDPE Tiền Phong
Các lỗi thường gặp trong phương pháp hàn đối đầu
Thường do căn chỉnh sai, nhiệt độ hoặc áp suất không đúng, thời gian không tuân thủ.
Các lỗi thường gặp trong phương pháp hàn điện trở
Quên cạo ống là lỗi nghiêm trọng nhất, dẫn đến mối hàn không có sự liên kết và chắc chắn sẽ hỏng.
Hướng dẫn chi tiết cách phòng tránh và xử lý khi gặp các sự cố trên
Cách tốt nhất là phòng tránh bằng cách tuân thủ quy trình. Nếu mối hàn đã bị lỗi, cách duy nhất là cắt bỏ và thực hiện lại một mối hàn mới.
Quy trình hàn ống HDPE Tiền Phong, dù là hàn đối đầu hay hàn điện trở, đều là một chuỗi các bước kỹ thuật đòi hỏi sự chính xác và cẩn trọng tuyệt đối. Việc tuân thủ quy trình không chỉ là một khuyến nghị mà là một yêu cầu bắt buộc để đảm bảo chất lượng và an toàn.