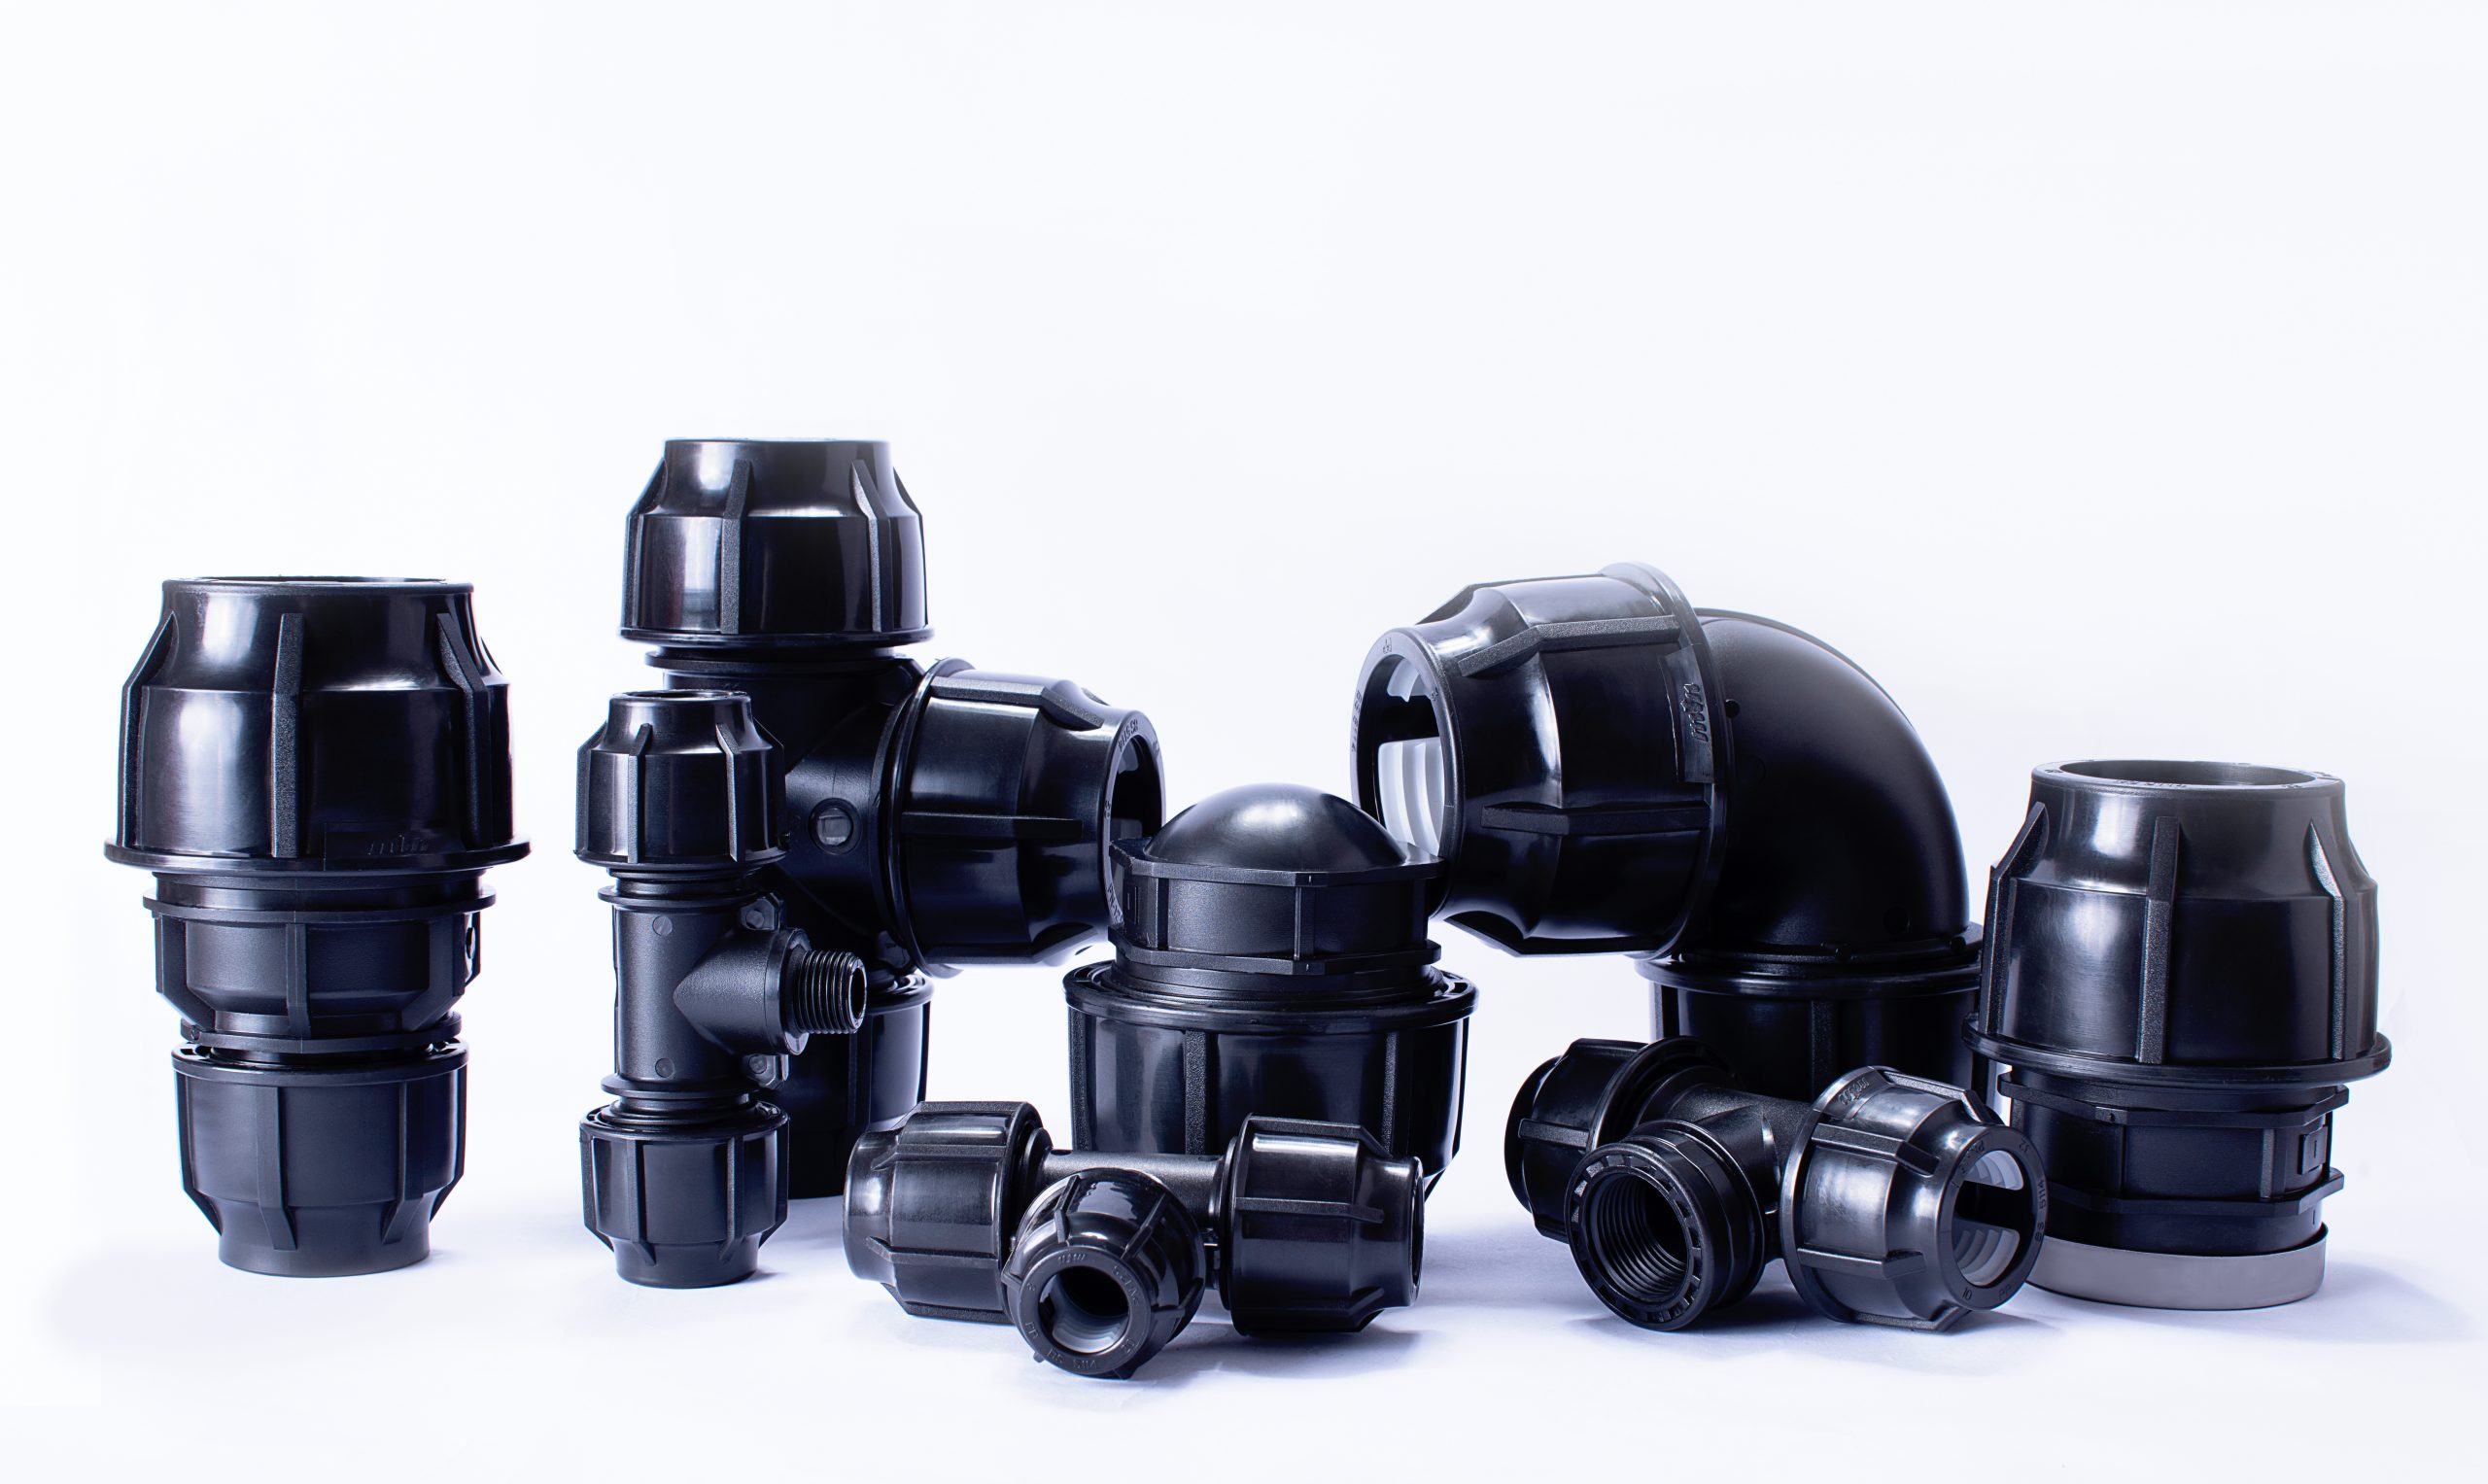
Năm 2025, ống nhựa HDPE và hệ thống phụ kiện ống nhựa HDPE là lựa chọn hàng đầu cho nhiều công trình nhờ độ bền và tính linh hoạt. Tuy nhiên, để hệ thống phát huy tối đa hiệu quả, việc thi công các phụ kiện ống nhựa HDPE phải đúng chuẩn kỹ thuật. Bài viết này cung cấp hướng dẫn cô đọng và những lưu ý quan trọng nhất.
Vì sao thi công phụ kiện ống nhựa HDPE đúng kỹ thuật lại quan trọng năm 2025?
Thi công phụ kiện ống nhựa HDPE đúng kỹ thuật đảm bảo mối nối kín khít, chịu được áp lực vận hành, tối ưu hóa dòng chảy và kéo dài tuổi thọ công trình. Ngược lại, lắp đặt sai cách có thể gây rò rỉ, hư hỏng sớm, tăng chi phí sửa chữa và ảnh hưởng đến an toàn. Trong năm 2025, với các tiêu chuẩn công trình ngày càng cao, việc này càng trở nên thiết yếu.

Chuẩn bị cốt yếu trước khi thi công phụ kiện ống nhựa HDPE
Các bước chuẩn bị không thể bỏ qua
- Kiểm tra vật tư: Chọn đúng chủng loại, kích thước, PN/SDR cho phụ kiện ống nhựa HDPE và ống, ưu tiên sản phẩm từ thương hiệu uy tín (ví dụ: Tiền Phong), có CO, CQ. Ống và phụ kiện phải nguyên vẹn, không hư hỏng.
- Chuẩn bị ống: Cắt đầu ống vuông góc, làm sạch ba via và bề mặt kết nối.
- Thiết bị thi công: Máy hàn (đối đầu, điện trở) đã hiệu chuẩn, dụng cụ cạo ống, kẹp giữ, khăn sạch, dung môi phù hợp.
- Môi trường thi công: Mặt bằng sạch, khô ráo, đủ sáng, có biện pháp che chắn nếu thời tiết bất lợi (mưa, gió, nhiệt độ khắc nghiệt).
- An toàn lao động: Trang bị đầy đủ bảo hộ và tuân thủ quy trình an toàn.
Xem ngay: Ống PPR UV Tiền Phong: Giải Pháp Vượt Trội Cho Hệ Thống Cấp Nước
Kỹ thuật thi công các loại phụ kiện ống nhựa HDPE phổ biến
Hàn nhiệt đối đầu (Butt Fusion)
- Cố định & Vát mép: Kẹp chặt ống/phụ kiện, căn chỉnh đồng trục. Dùng máy vát tạo bề mặt phẳng, song song.
- Gia nhiệt: Ép ống/phụ kiện vào đĩa nhiệt (đã đủ nhiệt độ chuẩn 200°C – 220°C) với áp suất và thời gian theo tiêu chuẩn.
- Kết nối & Làm nguội: Nhanh chóng rút đĩa nhiệt, ép hai đầu đã nóng chảy với áp suất quy định. Duy trì áp suất trong suốt thời gian làm nguội.
Hàn điện trở (Electrofusion)
- Chuẩn bị ống: Cắt vuông góc, đánh dấu và cạo sạch lớp oxy hóa trên bề mặt ống.
- Vệ sinh & Lắp đặt: Lau sạch bề mặt cạo (ống) và mặt trong phụ kiện bằng dung môi. Lắp phụ kiện vào ống, cố định bằng kẹp.
- Hàn & Làm nguội: Kết nối máy hàn, nhập thông số (quét mã vạch/nhập tay). Khởi động chu trình hàn và để nguội tự nhiên theo quy định.
Phụ kiện cơ khí (Mechanical/Compression)
- Chuẩn bị: Cắt ống vuông góc, làm sạch.
- Lắp ráp: Lắp các bộ phận (đai ốc, vòng xiết, gioăng) lên ống theo đúng thứ tự.
- Siết chặt: Đẩy ống vào thân phụ kiện, siết đai ốc bằng tay rồi dùng dụng cụ chuyên dụng với lực vừa đủ.
Tìm hiểu: Hướng dẫn chi tiết cách nối ống PPR bằng keo không bị rò rỉ
Kiểm tra chất lượng và nghiệm thu sau thi công

Công tác kiểm tra và nghiệm thu là bước không thể thiếu để đảm bảo chất lượng toàn diện của hệ thống.
Kiểm tra trực quan mối nối
- Hàn đối đầu: Gờ hàn (mối chảy) phải đều đặn, đối xứng ở cả hai bên, không có vết nứt, lỗ rỗ, hoặc các khuyết tật khác. Kích thước gờ hàn phải nằm trong giới hạn cho phép của tiêu chuẩn.
- Hàn điện trở: Kiểm tra các chỉ thị hàn (welding indicators) trên phụ kiện xem có nổi lên không (cho thấy quá trình gia nhiệt đã diễn ra). Kiểm tra xem có nhựa nóng chảy trào ra đều ở mép phụ kiện hay không.
- Phụ kiện cơ khí: Kiểm tra độ siết chặt của đai ốc, sự đồng đều của mối nối, không có dấu hiệu biến dạng quá mức.
Thử áp lực hệ thống (Thử thủy lực)
Đây là phương pháp kiểm tra độ kín và độ bền quan trọng nhất.
- Quy trình thử: Phải tuân thủ các tiêu chuẩn hiện hành (ví dụ: TCVN hoặc quy định cụ thể của dự án). Bao gồm việc bơm nước đầy ống, đuổi hết khí, tăng áp từ từ đến áp lực thử.
- Áp lực thử: Thường bằng 1.5 lần áp lực làm việc thiết kế của hệ thống.
- Thời gian duy trì: Duy trì áp lực thử trong một khoảng thời gian nhất định (ví dụ: 1 giờ, 2 giờ, hoặc theo yêu cầu dự án) và theo dõi sự thay đổi áp suất.
- Đánh giá: Hệ thống được coi là đạt yêu cầu nếu không có sự sụt áp vượt quá giới hạn cho phép theo tiêu chuẩn và không phát hiện rò rỉ tại bất kỳ mối nối hay vị trí nào trên đường ống và phụ kiện ống nhựa HDPE.
Lập biên bản nghiệm thu và hồ sơ hoàn công
- Ghi chép đầy đủ kết quả kiểm tra trực quan và thử áp lực vào biên bản nghiệm thu.
- Hoàn thiện bản vẽ hoàn công, cập nhật các thay đổi so với thiết kế ban đầu (nếu có).
- Lưu trữ hồ sơ các thông số hàn (đặc biệt quan trọng nếu máy hàn có chức năng ghi dữ liệu).
Lưu ý then chốt cho việc thi công phụ kiện ống nhựa HDPE hiệu quả năm 2025
Để tối đa hóa chất lượng công trình, cần ghi nhớ những điểm sau:
Tuân thủ nghiêm ngặt hướng dẫn của nhà sản xuất ống và phụ kiện
Mỗi nhà sản xuất (ví dụ: Nhựa Tiền Phong) đều có những hướng dẫn kỹ thuật chi tiết cho sản phẩm của mình. Việc tuân thủ các hướng dẫn này là bắt buộc.
Sử dụng đúng dụng cụ, thiết bị chuyên dụng và đã được hiệu chuẩn
Không sử dụng các dụng cụ tạm bợ hoặc thiết bị không phù hợp, chưa được kiểm định, hiệu chuẩn vì có thể ảnh hưởng trực tiếp đến chất lượng mối nối.
Đội ngũ thi công phải được đào tạo bài bản, có kinh nghiệm
Công nhân thực hiện việc hàn và lắp đặt phụ kiện ống nhựa HDPE cần được đào tạo chuyên sâu về kỹ thuật, quy trình an toàn và có chứng chỉ hành nghề (nếu yêu cầu).
Ghi chép nhật ký thi công, đặc biệt là các thông số hàn
Việc ghi chép cẩn thận giúp theo dõi tiến độ, kiểm soát chất lượng và là cơ sở để xử lý các vấn đề phát sinh (nếu có).
Không thi công trong điều kiện thời tiết quá khắc nghiệt mà không có biện pháp bảo vệ
Mưa, gió mạnh, nhiệt độ quá cao hoặc quá thấp đều ảnh hưởng đến chất lượng mối hàn và quá trình lắp đặt. Cần có biện pháp che chắn hoặc tạm dừng thi công nếu cần.
Thi công phụ kiện ống nhựa HDPE chính xác là nền tảng cho một hệ thống đường ống an toàn, hiệu quả và có tuổi thọ cao. Việc đầu tư vào vật tư chất lượng và quy trình thi công chuyên nghiệp, tuân thủ các hướng dẫn cập nhật của năm 2025, sẽ đảm bảo sự thành công cho mọi công trình.